LESINTOR -20岁以上行业经验,专业的塑料破碎机制造商


水基模具温度控制器与油基模具温度控制器:2026 年如何选择
2026-11-05
×
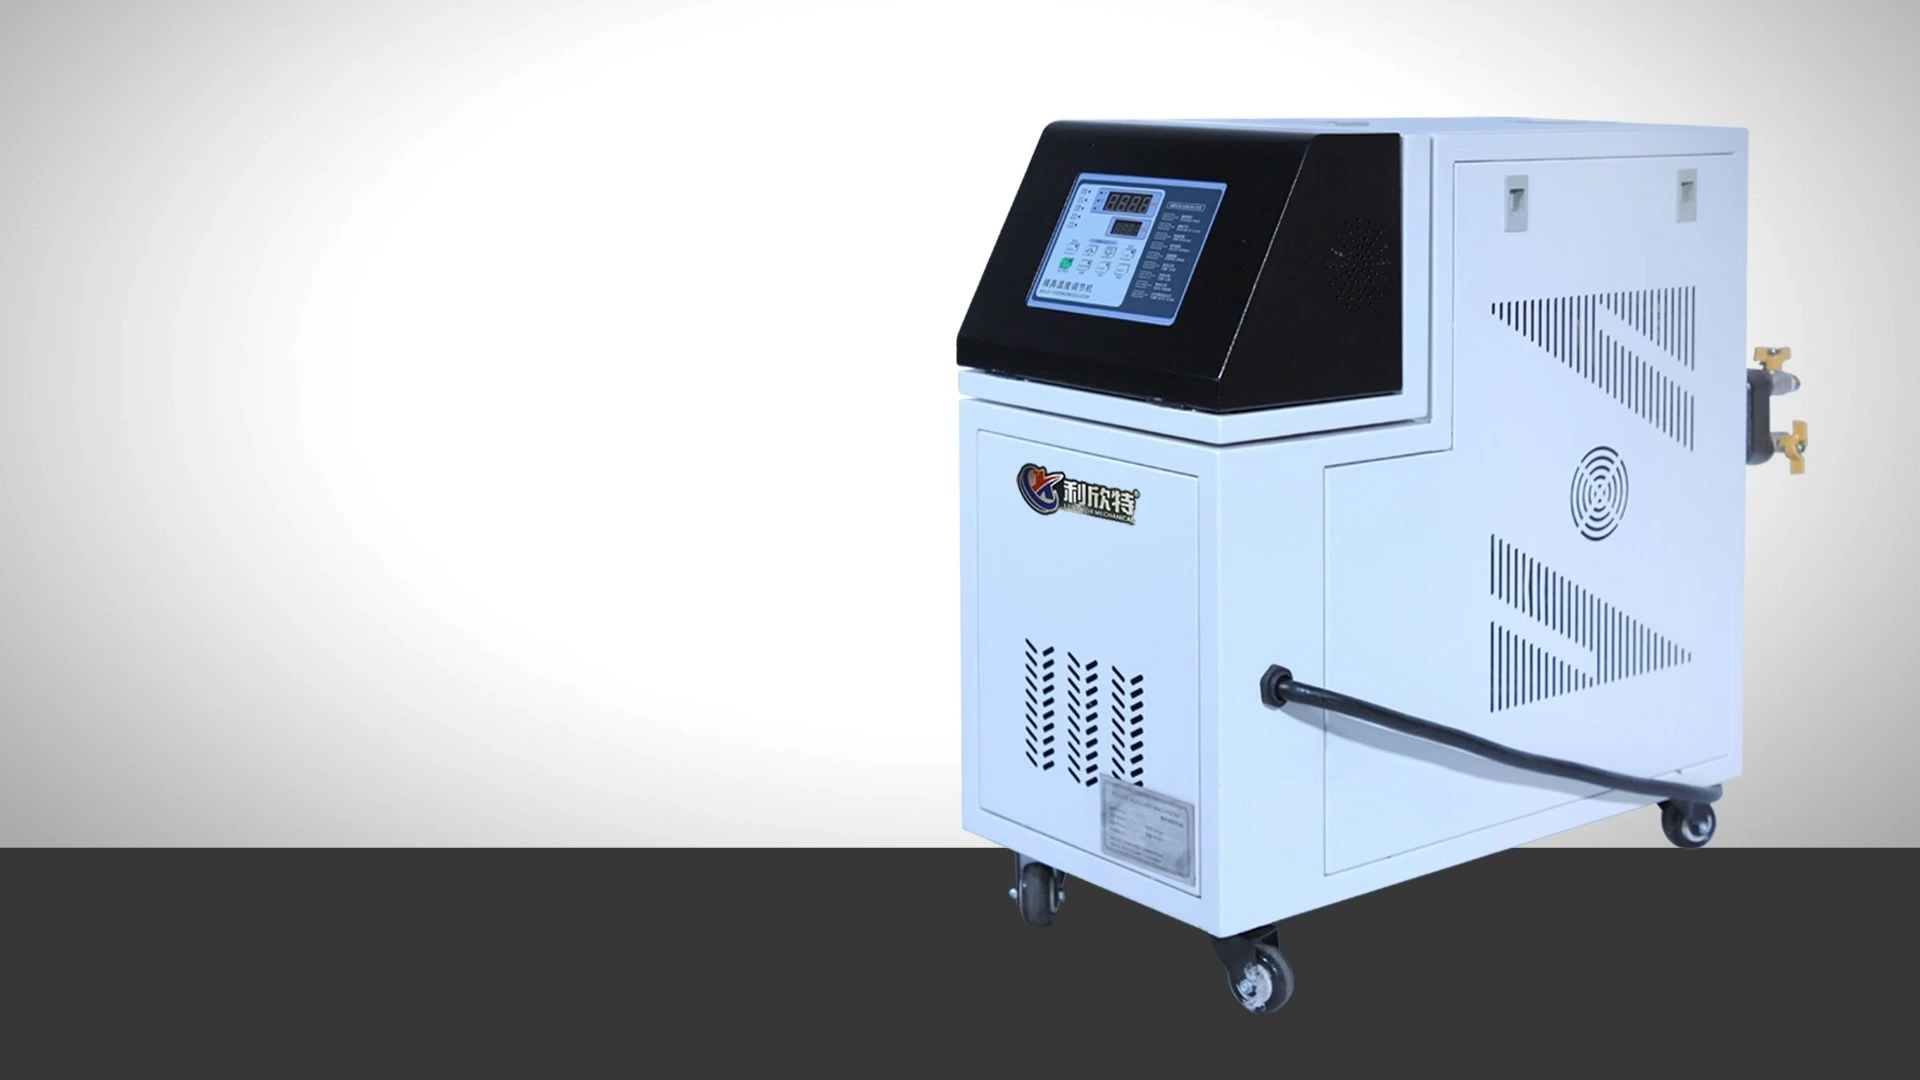
1. 核心区别在于传热流体
两台机器采用相同的架构:水箱、水泵、电加热元件、冷却回路以及PID(或PLC)控制器,通常将温度控制在±0.5–1°C范围内。区别在于流体:水冷式机组循环处理后的水,而油冷式机组循环导热油。流体决定了温度上限、工作压力、维护方案和运行成本。
2. 水与油:正面对比
因素 | 水系MTC | 油型MTC |
典型最高温度 | 标准温度约为 95–120°C;加压高温水温度约为 160–180°C | 标准型温度约为 200°C;高温型温度为 300°C(部分型号可达 350°C)。 |
工作压力 | 温度越高(水受压) | 即使在高温下压力也很低——油仍然保持液态 |
热传递/响应 | 优异:比热容和导热系数高,加热和冷却速度快 | 热交换速度较慢;加热更温和、更均匀。 |
流体成本 | 非常低(处理过的水) | 高(导热油;定期更换) |
维护问题 | 水垢、石灰垢和腐蚀;需要进行水处理。 | 机油老化/氧化、加热器积碳、泄漏清理 |
清洁与安全 | 清洁,无异味;存在泄漏/蒸汽和冻结风险 | 可能产生烟雾和滑倒危险;如果油品闪点超过闪点,则有火灾风险。 |
最佳材料 | PP、PE、ABS、PS、PET、PC(通用及装饰部件) | 高温工程塑料:PEEK、PPS、LCP、PA、PC共混物;压铸 |
典型应用 | 通用注塑成型,包装,医疗,光学,食品接触 | 工程树脂、热固性树脂/橡胶、压铸、加热板、挤出 |
前期费用和运行成本 | 购买价格更低,运行成本更低 | 更高的购置价格和更高的流体/维护成本 |
关键要点:温度决定成败:在 120°C 以下,水几乎总是更优的选择——更便宜、更快捷、更清洁。一旦工艺温度超过 150°C,油就成为唯一可行的选择,因为加压水系统成本高昂且要求苛刻。 |
3. 何时选择水系魔法卡牌才是明智之举
- 通用和中档树脂: PP、PE、ABS、PS、PET 和标准 PC 部件均可在水性范围内稳定运行
- 外观和光学部件:清洁液,无油烟,快速响应,适用于光滑表面和镜片
- 医用及食品接触用模塑:水性体系避免了清洁生产中油污染问题
- 短周期和高冷却需求:水的高导热性可在拍摄间隙快速带走热量。
- 成本敏感型生产:最低的流体成本、最简单的维护和最低的采购价格
两项实用注意事项:使用处理过的软水来控制水垢,在硬水地区,应定期除垢。如果工厂遇到冰点以下温度,请在停机期间添加乙二醇或排空系统。
4. 何时选择油型MTC
- 高温工程树脂,如PEEK、PPS、LCP和高填充PA,通常需要150–200°C以上的模具温度。
- 压铸和金属模具:油控装置维持模具所需的高温和均匀温度。
- 热固性材料、橡胶和复合材料:无需加压即可稳定长时间加热
- 大型或厚壁模具:低压高温循环更安全,对密封件也更温和。
- 硬水环境:油可消除模具冷却通道内的水垢和腐蚀
权衡之下,关键在于规范操作:导热油会随着时间推移而氧化,加热器可能会积碳,过热的油会产生烟雾并引发火灾。定期进行油液分析/更换是燃油设备运行的必要环节,而非可有可无的附加项目。
5. 六步甄选流程
- 为每种树脂设定目标模具温度——最大值设定为水或油。
- 检查未来是否有任何材料(例如 PEEK、PPS)会将需求推高至 150°C 以上;要考虑未来的尺寸,而不仅仅是今天的尺寸。
- 根据模具重量、通道布局和所需加热时间计算加热能力和泵流量。
- 确认控制精度(PID ±0.5–1°C 为标准),以及是否需要 PLC 通信或数据记录。
- 审核工厂条件:水质、环境温度、油装置的通风情况以及可用电压。
- 检查安全性和合规性:过温保护、低液位报警、压力开关、CE 标志和保修。
如果你的流程是…… | 推荐的MTC类型 |
≤ 120°C,通用树脂,快速循环 | 标准水型 |
120–180°C,静止水基工艺 | 高温加压水型 |
150–200°C,工程塑料 | 标准油型 |
200–300°C,PEEK/PPS/压铸 | 高温油型 |
两个不同温度下的霉菌区 | 双温(双回路)MTC |
常见问题解答
问:水基模具温度控制器和油基模具温度控制器哪个更好?
答:两者并无绝对优劣之分——温度决定一切。水冷装置在120°C以下(加压温度160-180°C)更经济、更清洁、更快捷;而对于持续150-300°C的高温处理,则必须使用油冷装置,因为导热油能够在低压下承载高温,且不会产生水垢或腐蚀。
问:水模温度控制器的最高温度是多少?
答:标准水冷装置在常压下温度约为 95–120°C。高温加压水系统可以将温度提升至约 160–180°C,但它们需要耐压组件、密封件和管道,这缩小了它们相对于油冷装置的成本优势。
问:水冷式模具温度控制器可以使用油吗?
答:不行。水冷式和油冷式设备在密封件、泵、油箱、安全装置和排气设计方面都存在差异。在水冷式设备中使用油类设备存在泄漏、密封失效和火灾的风险。请使用专为该流体设计的设备,或者向制造商指定一款可同时使用两种流体的型号。
问:油模温度控制器的运行成本是否更高?
答:是的。导热油比处理过的水更贵,容易氧化,需要定期检测和更换,而且加热器可能需要除碳。油加热器的购置成本也更高,但对于高温工程树脂和压铸件来说,它们是唯一可行的选择。
问:模具温度控制器的精度如何?
答:优质的PID控制单元通常能将循环流体温度控制在±0.5–1°C以内。实际的模具表面均匀性还取决于通道布局、泵流量和保温性能,因此控制器和模具设计必须综合考虑。
首先要根据树脂所需的模具温度来选择,而不是参考机器手册。低于 120°C 时,水冷模具在成本和响应速度方面更胜一筹;高于 150°C 时,油冷模具在性能和安全性方面更胜一筹;如果一个模具需要同时使用两种温度,那么双温模具是值得考虑的第三种选择。
关于莱辛托
苏州乐信拓进出口有限公司(乐信拓)是一家拥有20年注塑辅助设备经验的中国制造商。其模温控制器产品系列包括水温式、油温式和双温(双回路)型,采用PID/PLC控制,配备知名品牌水泵和加热元件,符合CE认证标准,并通过ISO认证生产,并提供一年整机保修。乐信拓还供应造粒机、工业冷水机、干燥机、料斗上料机、混色机、冷却塔、中央输送和除湿系统——真正意义上的一站式注塑辅助设备供应商。
| WhatsApp:+1 628 488 4101
ReviewsNumber of comments: {{ page.total }}
I want to comment?
{{item.nickname ? (item.nickname.slice(0, 2) + '*****') : item.source === 1 ? 'mall buyer' : '--'}}
{{item.comment_time}}
Review in the {{item.country}}
Reviews
Merchant
{{replyItem.nickname ? (replyItem.nickname.slice(0, 2) + '*****') : replyItem.source === 1 ? 'mall buyer' : '--'}}
{{replyItem.parent_nickname ? (replyItem.parent_nickname.slice(0, 2) + '*****') : '--'}}
{{replyItem.is_merchant_reply === 1 ? replyItem.reply_time : replyItem.comment_time}}
Review in the {{replyItem.country}}
Reviews

No customer reviews
与我们联系
快速链接
产品
留言,我们将与您联系
让我们聊天