Lessintor - 20 ans et plus d'expérience de l'industrie, fabricants de concasseurs en plastique professionnels


Contrôleur de température pour moules à eau ou à huile : comment choisir en 2026 ?
2026-11-05
×
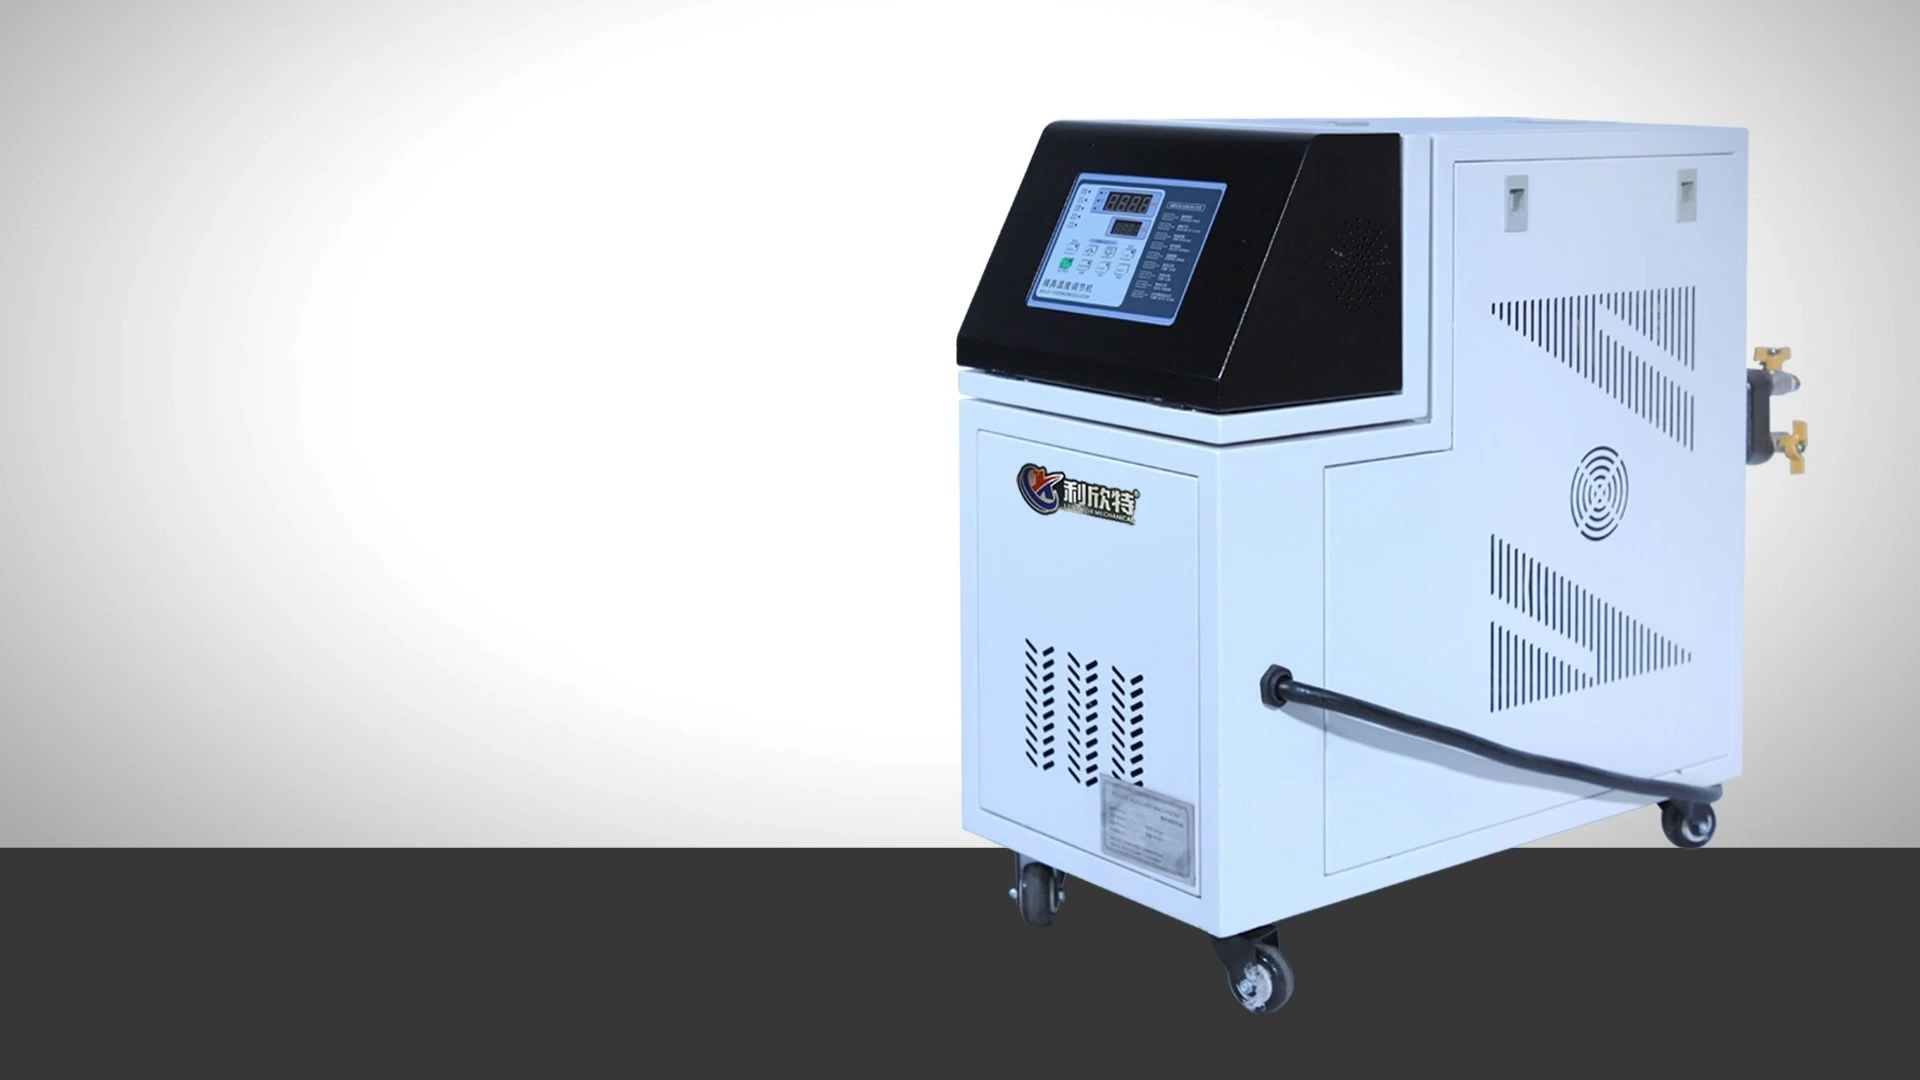
1. La principale différence réside dans le fluide caloporteur.
Les deux machines utilisent la même architecture : un réservoir, une pompe, des éléments chauffants électriques, un circuit de refroidissement et un régulateur PID (ou automate programmable) qui maintient généralement la température à ±0,5–1 °C. La différence réside dans le fluide : les unités à eau utilisent de l’eau traitée, tandis que les unités à huile utilisent de l’huile caloporteuse. Le fluide détermine la température maximale, la pression de fonctionnement, le programme de maintenance et le coût d’exploitation.
2. Eau contre huile : comparaison directe
Facteur | MTC de type eau | MTC de type huile |
température maximale typique | ≈95–120 °C standard ; 160–180 °C eau haute température sous pression | Modèles standard à environ 200 °C ; modèles haute température à 300 °C (voire 350 °C pour certains) |
Pression de service | Plus élevée à haute température (l'eau est sous pression) | Basse pression même à haute température — l'huile reste liquide |
Transfert de chaleur / réponse | Excellent : chaleur spécifique et conductivité thermique élevées, chauffage et refroidissement rapides | Échange de chaleur plus lent ; chauffage plus doux et très uniforme |
Coût des fluides | Très faible (eau traitée) | Supérieur (huile thermique ; remplacement périodique) |
Problèmes de maintenance | Tartre, calcaire et corrosion ; traitement de l’eau nécessaire | Vieillissement/oxydation de l'huile, accumulation de carbone sur les résistances de chauffage, nettoyage des fuites |
Propreté et sécurité | Propre, sans émanations ; risque de fuites/vapeur et de gel | Risques d'émanations et de glissades ; risque d'incendie si la température de l'huile dépasse son point d'éclair. |
Matériaux de qualité supérieure | PP, PE, ABS, PS, PET, PC (pièces générales et cosmétiques) | Plastiques techniques haute température : mélanges PEEK, PPS, LCP, PA, PC ; moulage sous pression |
Applications typiques | Moulage par injection général, emballage, médical, optique, contact alimentaire | Résines techniques, thermodurcissables/caoutchouc, moulage sous pression, plaques chauffantes, extrusion |
Coûts initiaux et de fonctionnement | Prix d'achat inférieur, coûts d'exploitation réduits | Prix d'achat plus élevé et coûts d'entretien/de fluides plus élevés |
En résumé, la température est un facteur déterminant : en dessous de 120 °C environ, l’eau est presque toujours la meilleure option, car elle est moins chère, plus rapide et plus propre. Au-delà de 150 °C, l’huile devient la seule solution pratique, car les systèmes à eau sous pression sont coûteux et exigeants. |
3. Quand un MTC de type eau est le bon choix
- Résines courantes et de milieu de gamme : les pièces en PP, PE, ABS, PS, PET et PC standard fonctionnent sans problème dans la gamme de températures de l’eau.
- Pièces cosmétiques et optiques : fluide propre, sans émanations d’huile, action rapide sur les surfaces brillantes et les lentilles
- Moulage pour applications médicales et alimentaires : les systèmes à base d’eau permettent d’éviter les risques de contamination par les huiles dans un environnement de production propre.
- Cycles courts et forte demande de refroidissement : la conductivité thermique élevée de l’eau permet d’évacuer rapidement la chaleur entre les prises.
- Production axée sur les coûts : coût des fluides minimal, maintenance simplifiée et prix d’achat le plus bas
Deux précautions pratiques : utiliser de l’eau traitée/adoucie pour limiter l’entartrage et, dans les régions où l’eau est dure, prévoir un détartrage périodique. En cas de gel, ajouter du glycol ou vidanger le système lors des arrêts.
4. Quand un MTC de type huile est le bon choix
- Les résines techniques haute température ( PEEK, PPS, LCP et PA à forte charge) nécessitent souvent des températures de moule de 150 à 200 °C et plus.
- Moulage sous pression et moules métalliques : les unités à huile maintiennent les températures élevées et uniformes requises par les moules.
- Thermodurcissables, caoutchouc et composites : chauffage stable et de longue durée sans pressurisation
- Moules de grande taille ou à parois épaisses : la circulation à basse pression et haute température est plus sûre et moins agressive pour les joints d’étanchéité.
- En milieu d'eau dure : l'huile élimine le tartre et la corrosion à l'intérieur des canaux de refroidissement du moule
Le compromis réside dans la rigueur : l’huile thermique s’oxyde avec le temps, les résistances peuvent se carboniser et la surchauffe de l’huile génère des fumées et un risque d’incendie. Un programme d’analyse et de vidange d’huile régulier est indispensable au fonctionnement d’une chaudière à fioul ; il ne s’agit pas d’une option.
5. Un processus de sélection en 6 étapes
- Définissez la température cible du moule pour chaque résine utilisée — la valeur maximale correspond à l'utilisation d'eau ou d'huile.
- Vérifiez si de futurs matériaux (par exemple PEEK, PPS) feront augmenter la demande au-delà de 150 °C ; dimensionnez pour demain, pas seulement pour aujourd'hui.
- Calculer la capacité de chauffage et le débit de la pompe en fonction du poids du moule, de la configuration des canaux et du temps de chauffe requis.
- Vérifiez la précision du contrôle (PID ±0,5–1°C est la norme) et si vous avez besoin d'une communication avec un automate programmable ou d'un enregistrement de données.
- Vérifier l'état de l'installation : qualité de l'eau, température ambiante, ventilation des unités de production d'huile et tension disponible.
- Vérifiez la sécurité et la conformité : protection contre la surchauffe, alarmes de niveau bas, pressostats, marquage CE et garantie.
Si votre processus est… | Type MTC recommandé |
≤ 120 °C, résines courantes, cycles rapides | Type d'eau standard |
120–180 °C, procédé à base d'eau stagnante | Eau sous pression à haute température |
150–200 °C, plastiques techniques | Type d'huile standard |
200–300 °C, PEEK/PPS/moulage sous pression | Huile haute température |
Deux zones de moisissures différentes à des températures différentes | MTC à double température (double circuit) |
Foire aux questions
Q : Quel est le meilleur régulateur de température pour moule à eau ou à huile ?
A: Aucun des deux n'est universellement meilleur ; c'est la température qui détermine le problème. Les unités à eau sont moins chères, plus propres et plus rapides en dessous de 120 °C environ (160 à 180 °C sous pression), tandis que les unités à huile sont nécessaires pour un traitement continu entre 150 et 300 °C, car l'huile thermique permet de maintenir une température élevée à basse pression sans entartrage ni corrosion.
Q : Quelle est la température maximale d'un régulateur de température pour moule à eau ?
A: Les unités à eau standard atteignent environ 95 à 120 °C à pression ambiante. Les systèmes à eau sous pression haute température peuvent atteindre environ 160 à 180 °C, mais ils nécessitent des composants, des joints et une tuyauterie résistants à la pression, ce qui réduit leur avantage économique par rapport aux unités à huile.
Q : Puis-je utiliser de l'huile dans un régulateur de température de moule à eau ?
R : Non. Les appareils fonctionnant à l'eau et à l'huile diffèrent au niveau des joints, des pompes, des réservoirs, des dispositifs de sécurité et de la conception de la ventilation. Utiliser de l'huile dans un appareil fonctionnant à l'eau présente des risques de fuites, de défaillance des joints et d'incendie. Utilisez un appareil conçu spécifiquement pour ce fluide ou spécifiez un modèle compatible avec les deux fluides auprès du fabricant.
Q : Les régulateurs de température pour moules à huile coûtent-ils plus cher à l'usage ?
R : Oui. L'huile thermique est plus chère que l'eau traitée, s'oxyde et doit être contrôlée et remplacée périodiquement ; les éléments chauffants peuvent nécessiter un décarbonatage. Les unités à huile ont également un prix d'achat plus élevé, mais elles restent la seule option viable pour les résines techniques haute température et le moulage sous pression.
Q : Quelle est la précision des régulateurs de température des moules ?
A : Les unités de contrôle PID de qualité maintiennent généralement la température du fluide de circulation à ±0,5–1 °C. L'uniformité réelle de la surface du moule dépend également de la configuration des canaux, du débit de la pompe et de l'isolation ; le contrôleur et la conception du moule doivent donc être considérés conjointement.
Commencez par vous baser sur la température de moule requise par la résine, et non sur la brochure de la machine. En dessous de 120 °C, l'eau est plus avantageuse en termes de coût et de réactivité ; au-dessus de 150 °C, l'huile est préférable pour ses performances et sa sécurité ; et si un moule nécessite deux températures simultanément, une unité à double température est la troisième option à considérer.
À propos de Lesintor
Suzhou Lesintor Import and Export Co., Ltd. (Lesintor) est un fabricant chinois fort de 20 ans d'expérience dans le domaine des équipements auxiliaires pour le moulage par injection. Sa gamme de régulateurs de température pour moules comprend des modèles à eau, à huile et à double circuit (double température) avec régulation PID/PLC, des pompes et des éléments chauffants de marque, une conformité CE, une fabrication certifiée ISO et une garantie d'un an sur l'ensemble de la machine. Lesintor fournit également des granulateurs, des refroidisseurs industriels, des séchoirs, des chargeurs de trémie, des mélangeurs de couleurs, des tours de refroidissement, des systèmes de convoyage centralisés et des systèmes de déshumidification : une solution complète pour tous vos besoins en équipements auxiliaires.
| WhatsApp : +1 628 488 4101
ReviewsNumber of comments: {{ page.total }}
I want to comment?
{{item.nickname ? (item.nickname.slice(0, 2) + '*****') : item.source === 1 ? 'mall buyer' : '--'}}
{{item.comment_time}}
Review in the {{item.country}}
Reviews
Merchant
{{replyItem.nickname ? (replyItem.nickname.slice(0, 2) + '*****') : replyItem.source === 1 ? 'mall buyer' : '--'}}
{{replyItem.parent_nickname ? (replyItem.parent_nickname.slice(0, 2) + '*****') : '--'}}
{{replyItem.is_merchant_reply === 1 ? replyItem.reply_time : replyItem.comment_time}}
Review in the {{replyItem.country}}
Reviews

No customer reviews
recommandé pour vous
Contactez-nous avec nous
Liens rapides
produits
Laissez un message et nous vous contacterons
Voyons une conversation